Слои на напечатанной детали убираются в три захода: сначала шлифовка шкуркой от крупного зерна к мелкому, потом шпаклёвка швов и раковин, потом два-три круга грунта-наполнителя с мокрой шлифовкой между ними. После этого деталь красится как обычная — и перестаёт выдавать, что её печатали. Ниже — порядок для FDM-печати из PLA, на котором делают большую часть реквизита, и отдельно — что меняется для фотополимера.
Если вы ещё выбираете, на чём печатать, — сравнение принтеров и расходников было в разборе «FDM или фотополимер». Здесь — что делать с деталью, когда она уже снята со стола.
Шаг 0. Снять поддержки и склеить детали
Поддержки срезают бокорезами и ножом, остатки — первой, самой крупной шкуркой. Большой реквизит (шлем, меч, наплечник) обычно печатается частями, и клеить их нужно до шлифовки: тогда шов выводится вместе с деталью, а не появляется ступенькой в самом конце.
- мелкие детали — цианакрилатом;
- крупные и нагруженные — эпоксидным клеем, с выдержкой по времени с упаковки.
Чем что клеить и сколько держит каждый клей, мы разбирали в статье про термоклей, контактный клей и цианакрилат.
Шаг 1. Шлифовка: с какой шкурки начинать
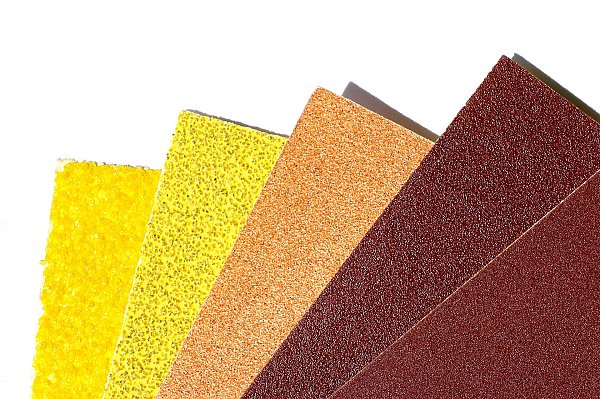
Для PLA начинают с зернистости P120–P150: она снимает ступеньки слоёв, но не рвёт пластик. Дальше идут по порядку — P220–P320, затем P400 — и шлифуют каждой шкуркой, пока не исчезнут риски от предыдущей.
Главное правило — не перескакивать через ступени. Царапины от P120 не уйдут после P600: их снимает только промежуточное зерно. Если после мелкой шкурки на свету видны продольные полосы, вернитесь на шаг назад.
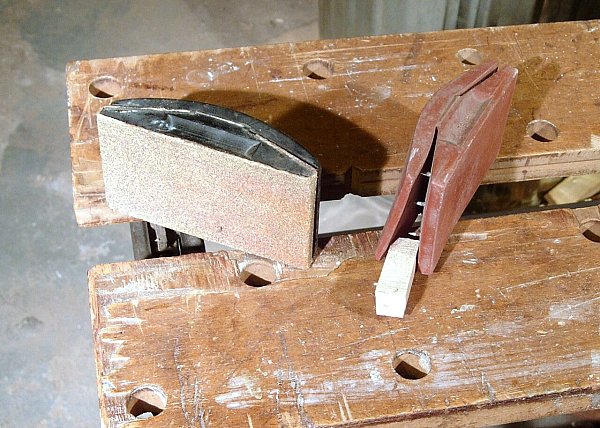
Плоские и выпуклые поверхности шлифуйте на бруске, а не пальцами: брусок срезает выступы и не повторяет волну слоёв. Для изгибов годится губка или шкурка, намотанная на кусок трубки нужного радиуса.
Почему PLA шлифуют мокрым и без спешки
PLA начинает размягчаться уже около 60 °C — это его температура стеклования. От трения поверхность быстро нагревается, пластик плывёт, скатывается в катышки и забивает шкурку. Поэтому:
- не давите на шкурку — пусть работает зерно, а не сила;
- с P400 и мельче шлифуйте мокрым: вода снимает нагрев, держит пыль и продлевает жизнь шкурке;
- гравер и шлифмашинку на высоких оборотах держите подальше от тонких стенок — проплавить их проще, чем кажется.
Та же цифра объясняет, почему PLA-реквизит нельзя оставлять летом в закрытой машине: в салоне на солнце легко бывает выше 60 °C, и меч или шлем просто поведёт.
Шаг 2. Шпаклёвка швов и раковин
Грунт затягивает только мелкие риски. Шов склейки, щель между частями, провал на месте поддержки или пропуск слоя закрывают шпаклёвкой — модельной или автомобильной доводочной. Её кладут резиновым шпателем или пальцем в перчатке тонким слоем, чуть с избытком, а после высыхания снова шлифуют от крупного зерна к мелкому, пока край шпаклёвки не перестанет прощупываться.
Глубокую яму лучше заполнить в два тонких захода, чем одним толстым: толстый слой дольше сохнет и может просесть уже под краской.
Шаг 3. Грунт-наполнитель: два-три круга
Грунт-наполнитель (в магазинах — filler primer или «грунт-шпатлёвка») толще обычного грунта: он заполняет оставшиеся риски и легко шлифуется. Цикл такой: тонкие слои из баллончика, полная сушка по инструкции на баллоне, мокрая шлифовка шкуркой P500–P800. Обычно хватает двух-трёх циклов, чтобы следов печати не осталось совсем.
Полезный приём — последний слой перед контролем сделать тёмным матовым грунтом: на нём недошлифованные места и ямки видны сразу, а на белом пластике глаз их пропускает.
Дальше деталь красится так же, как любая другая. Чем красить и когда окупается аэрограф, — в разборе «Аэрограф или баллончик».
Ацетон и эпоксидное покрытие: когда помогают
Ацетон сглаживает только ABS (и родственный ASA): пары растворяют верхний слой, и он растекается в гладкую плёнку. PLA в ацетоне не растворяется — поверхность становится липкой и мягкой, но слои никуда не уходят. Если деталь из PLA, ацетон не поможет. И помните, что он горюч: только улица или вытяжка.
Эпоксидное покрытие для 3D-печати (самое известное — XTC-3D от Smooth-On) — двухкомпонентная смола, которую мешают 2:1 по объёму и наносят кистью тонким слоем. Она подходит и для PLA, и для ABS, заливает ступеньки слоёв и после отверждения шлифуется и красится. Работать надо быстро: замешанной смеси около 10 минут до загустевания, отлипает слой примерно через два часа. Покрытие экономит первые круги шлифовки, но шпаклёвку швов и финальный грунт не отменяет.
Фотополимер и защита
Детали с фотополимерного принтера гладкие с самого начала, поэтому шлифовку начинают с более мелкого зерна, чем для PLA, — примерно с P220–P400, и только мокрую, чтобы не поднимать пыль. Шлифуют уже промытую и досвеченную деталь, а не липкую с принтера.
Для любой шлифовки и грунтовки нужны респиратор, очки и перчатки: пластиковая пыль и аэрозоль грунта летят именно туда, где вы дышите. Красить и сушить — на балконе или под вытяжкой, не в жилой комнате.